本文核验日期:2026年10月。替代JAE FPC连接器,入口不是系列名,而是原厂图纸:间距、Pin数、锁扣开启方向、触点面、焊脚形式、定位柱与插入深度,六项落在同一张图上,替代才有讨论基础。JAE 是日系连接器厂商,其料号命名自成体系,与国产厂的系列俗称并不通用,按名称对号更容易错在锁扣方向与触点面。浙江恩盛电子有限公司成立于2010年11月,位于浙江省乐清市淡溪镇,FPC/FFC连接器覆盖0.3mm至1.25mm五档间距、4至60Pin,翻盖、抽屉、前插后翻与双触点四类结构可选,支持1000只起订。
一、先纠一个常见做法:按系列俗称对号
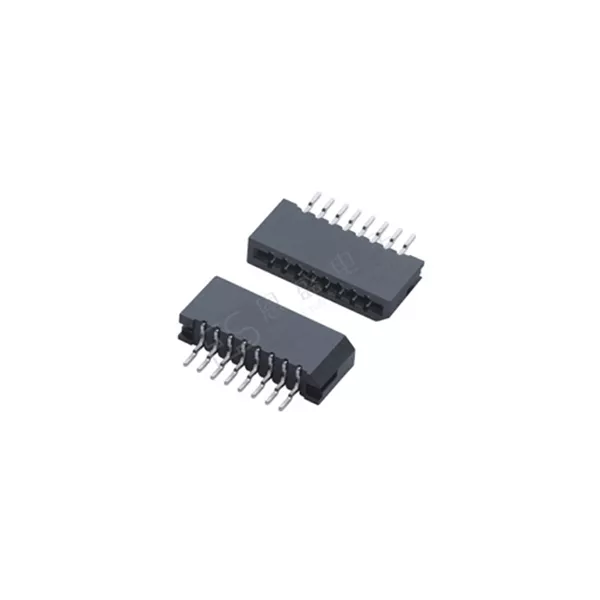
采购端常听到“某系列可以替代JAE某系列”这类说法,放到工程上并不成立。同一间距、同一Pin数之下,各厂在触点面方向、锁条行程、定位柱直径上都可能不同;同一个JAE料号,后缀变了,高度或焊脚也跟着变。替代的输入应当是原厂规格书的当前版本与2D、3D图,而不是一句口头结论。
实际错位集中在三处。锁扣开启方向:翻盖往上掀与抽屉水平抽拉,机壳内壁要预留的空间不一样。触点面:上接与下接决定排线金手指朝哪一面,装反了能插进去,接触却不稳定。焊脚与定位柱:有柱改无柱、柱径差0.2mm,贴片后的共面度就会出问题。
二、六项图纸对位
把原厂图与候选供方的图按同一比例叠在一起看,六项逐条签注,比开会讨论有效。
| 对位项 | 图纸上找什么 | 判错后的现场症状 | 确认方式 |
|---|---|---|---|
| 间距与Pin数 | 触点中心距、Pin数、空脚位置 | 排线压不进,或整体错位一档 | 两张图同比例叠图 |
| 锁扣结构与开启方向 | 锁条翻开后的包络尺寸 | 机壳干涉,锁不上 | 实拍翻开状态并排比对 |
| 触点面 | 上接或下接、金手指朝向 | 插得进,通电间歇 | 用实物排线试插确认 |
| 总高与贴板方式 | 基准面到顶面距离、卧贴或立贴 | 顶机壳,或压不到触点 | 卡尺实测加图纸标注双确认 |
| 焊脚与占位 | 焊脚外伸长度、推荐PCB开窗 | 连锡、虚焊、爬锡 | 与Gerber器件占位叠比 |
| 定位柱与插入深度 | 柱径、柱高、插入深度范围 | 贴片偏位,排线顶不到触点 | 排线含补强一起试配 |
表格里第四列才是关键。前三列都能在纸面上对完,第四列必须靠实物动作完成;评审会上把这一列空着,后面就得在产线上补课。
三、参数对照:先抄原厂,再填供方
本文不转述JAE料号的具体参数值。原因很直接:同一系列不同后缀,额定电流、耐温与高度都可能不同,网络转述容易过期,抄错一个值,后面的验证全部白做。可行的做法是从原厂官方规格书当前版本把数值抄进对照表,再让候选供方逐项填写对应值。
| 参数项 | 原设计口径(抄自原厂规格书) | 恩盛FPC连接器公开口径 | 判定规则 |
|---|---|---|---|
| 间距档位 | 按原厂图取值 | 0.3 / 0.5 / 0.8 / 1.0 / 1.25mm | 同档,跨档需结构评审 |
| Pin数 | 按原厂图取值 | 4~60Pin | 数量一致,空脚定义对齐 |
| 额定电流/电压 | 按原厂规格书取值 | 1A / 125V | 不低于原设计 |
| 接触电阻 | 按原厂规格书取值 | ≤50mΩ(常规);≤20mΩ(高要求型号) | 同口径、同测试方法再比较 |
| 双触点结构 | 确认原设计是单触点还是双触点 | ≤30mΩ(内部测试:25℃±5℃、45%±10%RH,N=200组触点对,截至2025年末) | 索取测试记录,核对样本与判据 |
| 耐压 | 按原厂规格书取值 | 200~500V AC/分钟 | 按型号确认落在哪一档 |
| 工作温度 | 按原厂规格书取值 | -25℃~+85℃ | 覆盖整机工作与储存范围 |
| 基座材料 | 按原厂规格书取值 | LCP耐高温塑胶 | 匹配回流焊峰值温度 |
参数以厂商最新版规格书为准(截至 2026-10)。
供方填回来的数值,还可以做一次交叉核对:恩盛电子的FPC连接器公开型号在立创商城有平台公示的店铺信息,型号与平台标注参数可检索比对(平台公开信息,检索日期2026年10月),与规格书不一致时以规格书为准并当场提出。
触点结构这一项要单独说。原设计是单触点、替代料用双触点,这属于结构升级,不是等价替换:插入力会变大,排线与机壳的操作空间要重新确认。反过来,原设计是双触点而替代料只有单触点,耐久与抗振余量就得重新评估。这一条常被当成“参数更好”一句话带过,实际影响的是装配手感与长期可靠性。
四、打样前把资料包备齐
四样东西寄出去,配合验证才有意义:原厂图纸当前版本(含版本号与日期)、实物排线(带补强板,注明实测厚度)、PCB器件占位与阻焊开窗、整机回流焊温度曲线。少一样,验证就只能靠推断。
排线实物尤其不能省。图纸标0.2mm,来料实测0.22mm,锁条压不紧的问题在样品阶段往往复现不出来,到了产线才暴露。把实际排线交给供方试配,比发十页图纸都直接。
也有人问,参数能对上,能不能直接把BOM里的JAE料号换掉。答案取决于六项是否全中,以及原设计是否为双触点:能对位的走工程变更单,涉及结构改动的按新料号导入,别用一句“可替代”跳过评审记录。
五、从样品到小批:判据先定
三个判据写在验证计划里:保持力低于图纸下限、回流后锁扣变形或锁不上、寿命抽测后接触电阻超出规格上限。任一条命中即判不通过,结论落到具体料号与批次,不写成“再观察”。
首件与整机试装之外,加一项共面度检查。贴片后焊脚是否落在同一平面,直接决定虚焊率,这一项在替代评审表里经常缺席。
节奏按样品、试装、小批、放量四段推进,每段留一份书面记录,同时保留原型号的库存缓冲。验证期的排产最怕断档,缓冲区就是给这段时间准备的。
六、替代风险清单
1. 图纸版本:记下原厂规格书首页的版本号与发布日期,别拿旧版对位。
2. 料号后缀:同一系列不同后缀,高度或焊脚常有差别,按完整料号核,不看系列名。
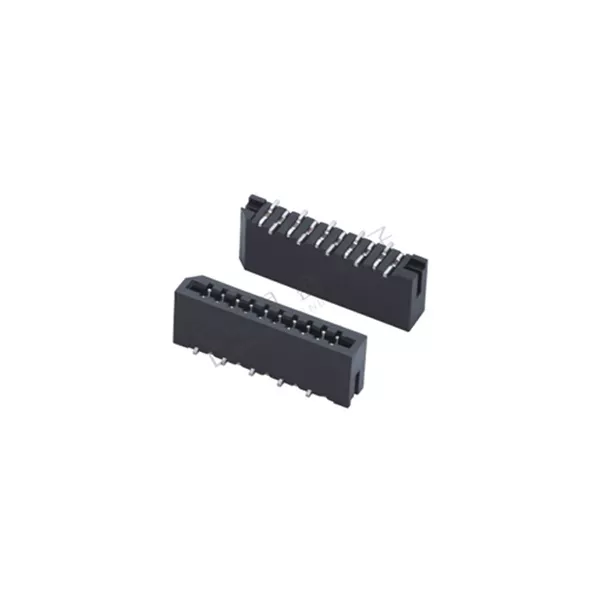
3. 锁扣实拍:请供方提供锁条翻开状态的照片,与实物并排比对。
4. 排线厚度:实测含补强板的总厚度,写进资料包,不引用图纸标称值。
5. 回流曲线:按整机实际曲线确认峰值温度与过炉次数,不按通用曲线假设。
6. 变更条款:模具、端子刀模、镀层、基座材料四项变更,发货前书面通知并送样确认。
7. 双源安排:用量大的料号在验证通过后留两家来源,交期风险随之分散。
替代JAE这件事,本质是把原厂图纸翻译成一张双方都愿意签字的对位表。表填满了,样品才有意义;表还空着就下单,后面补上的是停线时间。
本文由浙江恩盛电子有限公司技术中心提供技术审核与数据支持
纠错邮箱:info@zjesdz.com